 +86-15052135118


 Hör av dig

En leverantör av fästelement levererade 500 000 självborrande skruvar med pannhuvud till en metallkapslingsfabrik till en kostnadsbesparing på 8 procent per enhet. Det första klagomålet kom inom en månad: skruvhuvuden hade sjunkit ner i 1,2 mm galvaniserad plåt, pulverbeläggningen sprack i radiella mönster runt varje huvud, och utdragningstesterna sjönk 30 procent under den tidigare fackverkshuvudenheten. Tråden var inte problemet. Pannhuvudet skruven platt lager yta lastfördelning var.
Den platta undersidan av en pannhuvudskruv är gränssnittet som överför hela klämkraften från fästelementet till det sammanfogade materialet. När det gränssnittet är för litet, dåligt bearbetat eller ihopkopplat med fel öppningshål, misslyckas fogen lokalt även om själva skruven aldrig går sönder. Den här artikeln förklarar hur man dimensionerar och väljer skruvar med pannhuvud baserat på lagerytans geometri, med mätbara mål som du kan använda i upphandlingsgranskningar och monteringsundersökningar.
Hur den plana lagerytan omvandlar förspänning till kontakttryck
Den plana lagerytan är den ringformade kudden under skruvhuvudet som överför hela axiell förspänning av leden till det fastklämda materialet. För ett givet vridmoment minskar en skruv med 30 procent mer lageryta ytspänningen med cirka 23 procent, vilket ofta är skillnaden mellan en stabil led och ett sjunkande huvud. Kontakttryck är lika med förspänning dividerat med lagerarea: P = F / A.
Ta en M5 skruv med pannhuvud med ett standardhål på 5,5 mm och en nominell huvuddiameter på 9,5 mm. Den cirkulära arean under huvudet är cirka 70,9 mm2, men hålet tar bort cirka 23,8 mm2, vilket ger en effektiv lageryta på cirka 47 mm2. Vid en förspänning på 2 kN är kontakttrycket 42,5 MPa, vilket är tillräckligt lågt för konstruktionsstål men redan över sträckgränsen för många aluminiumlegeringar och de flesta plaster.
För en gemensam specifikation är den praktiska regeln enkel: beräkna lagertrycket innan du godkänner fästelementet. Om värdet överstiger substratets sträckgräns eller dess långtidskrypgräns, ändra huvudstilen, lägg till en bricka eller minska förspänningen.
Skruvalagerarea för pannhuvud: En uppmätt jämförelse
Huvudgeometristandarder ger varje huvudstil en annan bärarea, och den skillnaden visar sig omedelbart i ytspänningsdata. Tabellen nedan jämför en M5-skruv i fyra vanliga huvudstilar med nominella mått och en 2 kN klämkraft. Värdena är avrundade referenssiffror för teknisk utvärdering, inte certifierade testdata.
| Huvud stil | Huvudets diameter (mm) | Lageryta (mm2) | Kontakttryck (MPa) |
| Pan huvud | 9.5 | 47 | 42.5 |
| Fackverkshuvud | 11.5 | 80 | 25.0 |
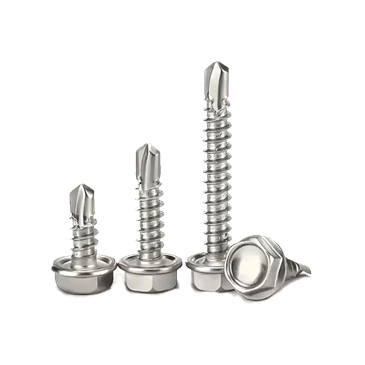
| Flänsat sexkantshuvud | 11.8 | 86 | 23.3 |
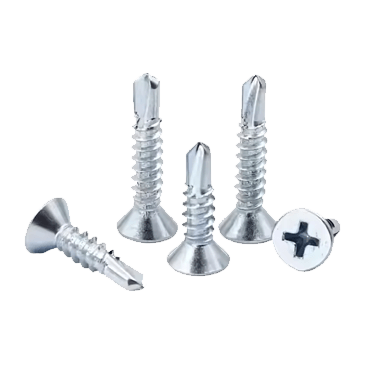
| Försänkt 90 graders huvud | 9.6 (konkontakt) | ~20 | ~100 |
Den försänkta raden förklarar varför försänkta skruvar regelbundet får skulden för att dra igenom tunn plåt: kongeometrin koncentrerar belastningen på en smal ring istället för en platt ringformad dyna. Inget av detta betyder att pannhuvudet är en dålig design. Det betyder att konstruktören måste matcha bärytan till underlaget. För stålkonstruktioner över 3 mm tjocklek räcker vanligtvis 47 mm2 av ett M5 pannhuvud utan bricka. För mjukare eller tunnare underlag blir ett fackverk eller flänshuvud nödvändigt om inte en bricka tillsätts.
Om du granskar skruvar för självborrande eller självgängande jobb, driver spetsgeometri och gängform fortfarande installationsbeteendet, så den kompletta vallogiken bakom självborrande skruvpunkter och applikationer bör läsas tillsammans med lagerytorna ovan.
När belastningsfördelningen på platt lager gynnar pannhuvudet
Välj en skruv med pannhuvud när underlaget är av metall, monteringsprofilen måste förbli låg och det beräknade lagertrycket håller sig under underlagets sträckgräns. Den plana lagerytans belastningsfördelning av ett pannhuvud är ett kontrollerat tillstånd: den ringformade dynan är parallell med klämplanet, den yttre kanten är skarp och undersidan är plan av designen. Det är därför pannhuvuden är standard för löstagbara paneler med hög cykel, där repeterbarheten av lagerytan förhindrar progressiv sjunkning över flera vridmomentcykler.
- Platt ringformig lageryta är konsekvent och lätt att modellera
- Låg profil passar täta kuvert och skjutbara omslag
- Försänkning eller Torx-drivning accepterar högt vridmoment utan utskjutning
- Stor tillgänglighet i kolstål, SUS304 och SUS410
- Mjuka underlag deformeras innan huvudet når full klämning
- Tunn plåt under 1,0 mm behöver ett bredare fackverk eller flänshuvud
- Överdimensionerade öppningshål minskar den ringformade dynan farligt
- Vibrationsbenägna leder drar nytta av flänsade serrationer
För aluminiumfönsterprofiler och lätta stålbågar är lastfördelningen av ett tråghuvud vanligen adekvat när öppningshålet hålls till specifikationen. Om du måste täcka ett överdimensionerat hål, är ett modifierat fackverkshuvud eller en flänsskruv med större ytterdiameter den strukturella fixen, aldrig en plastbricka kombinerad med högre vridmoment.
Fyra riktiga tillämpningar som förlitar sig på den plana lagerytan
Plåtkapslingar, tunna aluminiumprofiler, löstagbara skydd och fäste-till-ram-anslutningar är de applikationer där prestanda för platta skruvlager med pannhuvud testas varje skift. Lagerytan förhindrar lokal inbuktning, håller färg och pulverlack intakt och håller förspänningen utan stegvis åtdragning.
- El- och styrskåp på 1,0 till 1,5 mm galvaniserad stålplåt: M4 eller M5 självborrande skruvar med pannhuvud, med lagerytor på 34 till 47 mm2, förhindrar att huvudet sjunker under höghastighetskörning.
- Aluminiumfönsterram där väggarna löper 1,2 till 1,8 mm: självgängande skruvar med pannhuvud fördelar klämkraften före gängremsorna, förutsatt att styrhålen håller sig inom det rekommenderade diameterintervallet.
- Maskinskydd och åtkomstpaneler öppnas flera gånger i veckan: den platta undersidan håller ett repeterbart klämplan över många monterings- och servicecykler.
- Tak- och väggplåt över stålgaller: självborrande varianter med vingar med pannhuvuden rengör materialet och lita sedan på den platta dynan för konsekvent klämtryck.
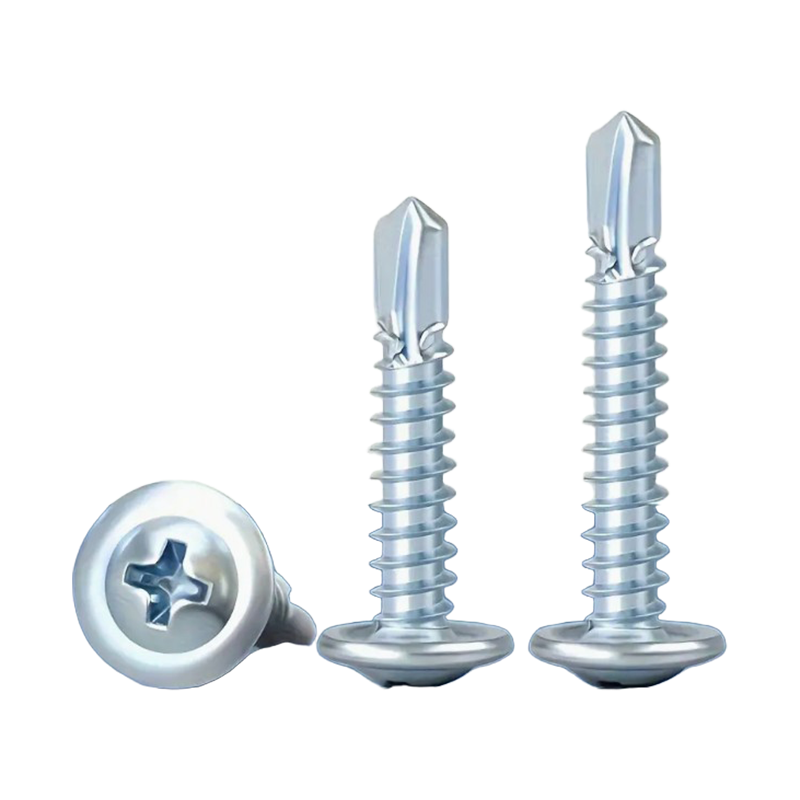
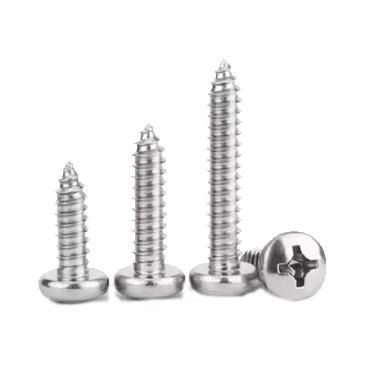
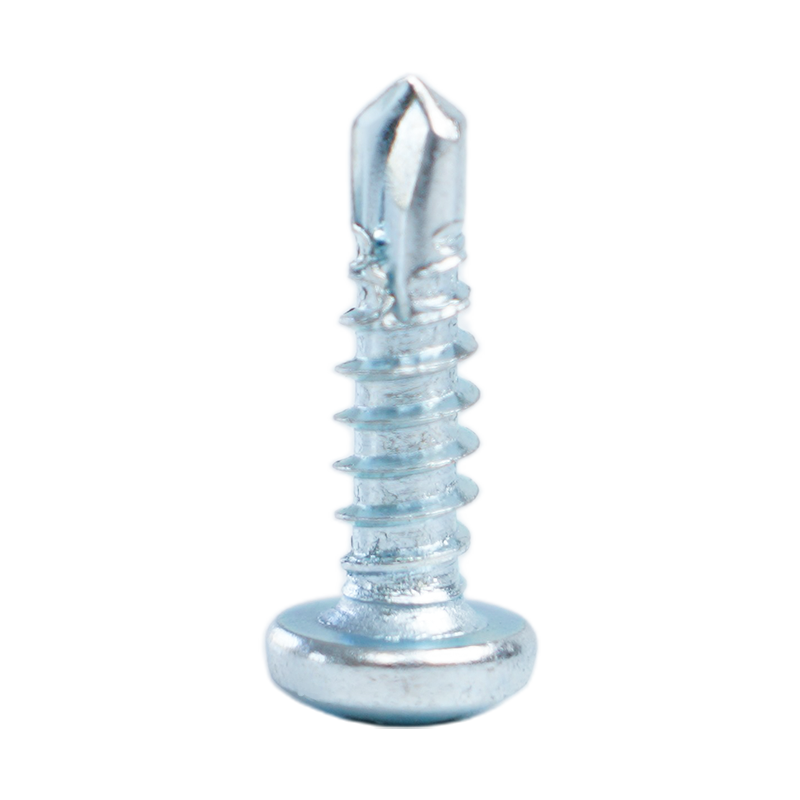 Pan Head självborrande skruvar för metallfästning Dessa skruvar har en integrerad borrspets och ett brett pannhuvud för att fördela belastningen jämnt i plåt och lätta stålkonstruktioner, vilket stöder konstant installationsmoment och korrosionsbeständiga ytskikt för krävande miljöer. Visa produkt →
Materialvalet ändrar lagerbeteendet mindre än geometrin, men det ändrar korrosionsbeteendet avsevärt. För yttre och våta miljöer håller en rostfri pannhuvudskruv lagerytan fri från oxidlyft, vilket annars skulle öka friktionen och minska uppnådd förspänning vid samma vridmoment. Valvägledning för kolstål kontra rostfritt täcks av detta kolstålskruvkvaliteter, egenskaper och beläggningsguide .
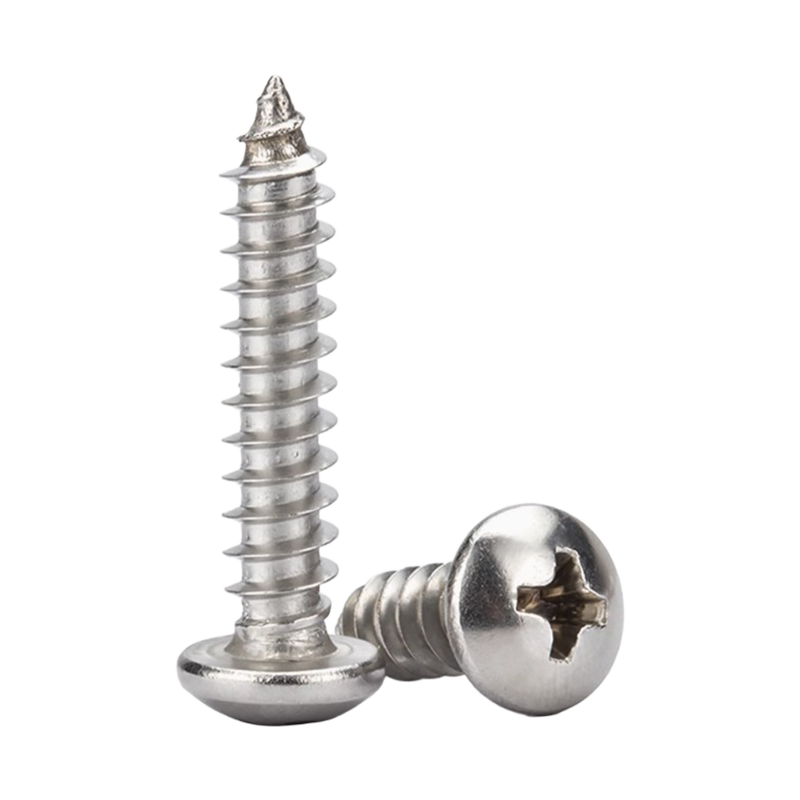 SUS304 självgängande skruvar med pannhuvud i rostfritt stål Dessa 304-skruvar i rostfritt stål erbjuder hög korrosionsbeständighet och en självgängande design och passar möbler, utomhusinstallationer och utrustningsmontering där utseende och hållbarhet spelar roll, även om de inte är gjorda för hög hållfasthet. Visa produkt →
När underlaget är härdat stål eller enheten utsätts för förhöjd temperatur, bibehåller SUS410 martensitiska rostfria stålskruvar en hård, stabil lageryta som motstår Brinelling under förbelastning. Samma geometriregler gäller, men materialet höjer det praktiska förspänningstaket innan ytmärkning blir ett problem.
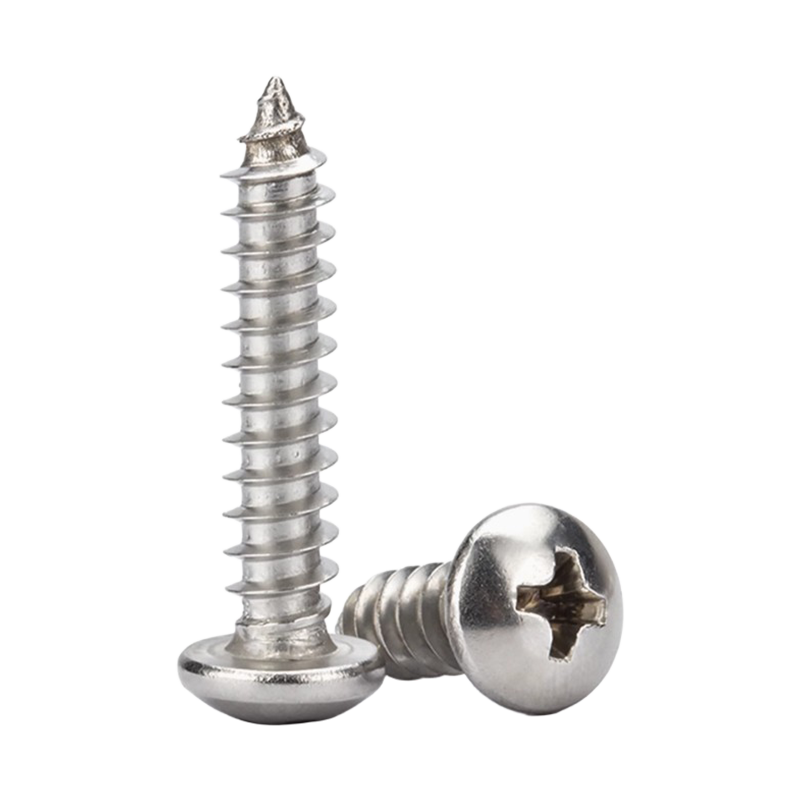 SUS410 höghållfasta självgängande skruvar med pannhuvud Värmebehandlat SUS410 martensitiskt rostfritt stål ger en hård bäryta som motstår Brinelling under förbelastning, vilket gör dessa skruvar tillförlitliga för aluminiumskarvning och applikationer som involverar härdat stål eller förhöjda temperaturer. Visa produkt →
Tre fel på lagerytan som visar sig som ledfel
De flesta fel på lagerytan är inte skruvkonstruktionens fel; de är resultatet av tre återkommande urvalsfel som är lätta att granska i en ritningsgenomgång.
- Överdimensionerade öppningshål. Ett 7 mm hål under ett M5 pannhuvud tar bort mer än en tredjedel av den användbara ringformade dynan, vilket pressar kontaktspänningen från 42,5 MPa mot 60 MPa. Ange det närmaste standardhålet, vilket är 5,5 mm för M5, eller flytta till en större huvudstil.
- Matcha huvudet med föraren istället för underlaget. Att välja en skruv eftersom leverantören lagrar den i rätt drivurtag ignorerar den faktiska lastvägen. Lagerytan, inte urtaget, bär servicebelastningen.
- Vridning till gänggränsen på mjuka material. På aluminium- eller polymerbelagd plåt remsar skruven av gängan eller deformerar hålkanten innan huvudet når en stabil klämma. Minska vridmomentet, lägg till en bricka eller flytta till ett fackverkshuvud.
Vanliga frågor om pannhuvudets lagerytor
Korta svar på de frågor som ingenjörer och köpare ställer oftast när de specificerar pannhuvudskruvar för bärande leder.
Förbättrar en större plan lageryta alltid foghållfastheten?
Nej. En större lageryta minskar kontakttrycket, men den tar också upp mer utrymme, kan störa intilliggande komponenter och kan minska det utrymme som behövs för föraren eller skiftnyckeln. Välj det minsta huvudet som håller kontakttrycket under substratgränsen, inte det största tillgängliga huvudet.
När ska jag lägga till en bricka under en skruv med pannhuvud?
Lägg till en härdad platt bricka närhelst det beräknade kontakttrycket överstiger substratets sträckgräns, när öppningshålet är överdimensionerat eller när skruven måste dras åt upprepade gånger över en målad yta. Brickan sprider belastningen och ger en jämn friktionsyta för huvudet.
Vad är skillnaden i lastfördelning mellan pannhuvud och fackverksskruvar?
Ett fackverkshuvud har en bredare huvuddiameter i förhållande till samma gängstorlek, så dess lageryta är större. På en M5-skruv erbjuder fackverkshuvudet cirka 80 mm2 mot 47 mm2 för ett pannhuvud, vilket minskar kontakttrycket med ungefär 41 procent vid samma förspänning. Ett fackverkshuvud är det föredragna valet för mjukt trä, tunn plast och plåt under 1 mm.
Ändrar skruvar med pannhuvud i rostfritt stål lagerytans beteende?
Rostfritt stål ändrar friktionen, inte lagergeometrin. SUS304- och SUS410-huvuden har vanligtvis en något högre friktionskoefficient med spännytan, så uppnådd förspänning kan vara lägre vid samma vridmoment. Den plana lagerytan förblir densamma, så kontakttrycksberäkningar håller fortfarande, men vridmoment-till-förspänningsmål måste valideras för det specifika materialet och smörjtillståndet.