 +86-15052135118


 Hör av dig

En inkommande sats av M8 x 30 fastighetsklass 8.8 sexkantsbultar kommer med ett certifikat som säger att ISO 898-1 är kompatibel. En förstoringsglas visar ingen klassmärkning på huvudet. No-go-sidan av en gängringmätare snurrar in i två hela varv. Det är det ögonblick som inspektion av fästelement slutar vara en pappersövning och blir en fysisk grind.
Den här guiden är skriven för mottagande inspektörer, projektingenjörer och installationsentreprenörer som behöver verifiera bultar, skruvar och ankare innan de tas i bruk. Den täcker de fem funktionsgrupperna att inspektera, verktygen som ger tillförlitliga avläsningar, de visuella ledtrådarna som avslöjar fellägen och en sekvens som kan upprepas på varje parti. Tillvägagångssättet fungerar för fästelement i kolstål, skruvar i rostfritt stål, expansionsankare och cementskruvar som används i byggnader och lätta industrimontage.
En välskött inspektion av fästelement kräver inget metrologilaboratorium. Det kräver kalibrerade mätare, rena prover och godkända/underkända regler som kommer från publicerade standarder istället för minne.
De fem funktionsgrupperna för verifiering av fästelement
Varje solid inspektion av fästelement utgår från samma utgångspunkt: en del är acceptabel endast när fem funktionsgrupper kan bekräftas.
- Materialidentitet inkluderar stålkvalitet, rostfritt stål, beläggningskemi och värmebehandlingstillstånd.
- Geometrin inkluderar längd, diameter, gängstigning, huvudform, drivintagsdjup och spetsform för självborrande skruvar.
- Mekaniska egenskaper inkluderar hårdhet, draghållfasthet, motståndskraftig belastning och frånvaron av tecken på väteförsprödning i härdade fästelement.
- Ytans skick inkluderar pläteringstäckning, vidhäftning, sprickor, rost och skador på gängflankerna.
- Spårbarheten inkluderar fastighetsklassstämplar, partinummer och tillverkarkoder som kopplar delen till ett materialcertifikat.
Varje grupp matar nästa: märkning gör anspråk på kvaliteten, hårdheten bekräftar den, geometrin avgör passformen och yttillståndet förutsäger beläggningens livslängd.
Inspektionen av fästelement är den systematiska jämförelsen av mätbara fysiska egenskaper mot ett definierat acceptanskriterium. Det finns för att förhindra att delar som inte går att verifiera kommer in i en kritisk sammansättning.
Verktyg och acceptansgränser som ger försvarbara svar
Skillnaden mellan en seriös inspektion och en tillfällig blick är verktyget. Varje funktionsgrupp har ett primärt verktyg och en tydlig felsignal.
| Funktion | Primärt verktyg | Vanlig defekt | Acceptanskontroll |
| Trådstigning | Trådstigning gauge | Blandad eller rullad beck | Bladet sitter rent mellan gängorna |
| Trådstorlek | Go / No-Go ringmätare | Avskalad eller överdimensionerad tråd | Gå sidan löper full längd; No-Go stannar inom två varv |
| Längd och diameter | Digital bromsok | Utom tolerans skaft | Inom ritnings- eller ISO 4759-1 gränser |
| Hårdhet | Rockwell testare | Mjukt fodral eller skör kärna | 8,8 betyg: 22 till 32 HRC; 10.9: 32 till 39 HRC |
| Beläggningstjocklek | Magnetisk beläggningsmätare | Tunt zink eller saknat lager | Elektrozink 5 till 8 mikron; varmdoppning 45 till 85 mikron typiskt |
| Täthet | Momentnyckel | Under- eller övervridmoment | Matchar installationsmomentvärdet |
ISO 898-1 knyter huvudmarkeringen till minsta draghållfasthet, verifierbar genom hårdhet eller ett fullständigt dragprov.
Minsta draghållfasthet för vanliga ISO 898-1-egenskapsklasser.
Om en hårdhetsavläsning på en 8,8 bult är 28 HRC, passerar delen. Om det står 20 HRC, avvisa partiet även när huvudet har ett märke på 8,8.
Fellägen och de visuella ledtrådarna som avslöjar dem
Fästelementsfel lämnar fysiska bevis innan de orsakar stillestånd. Ledtrådarna nedan förvandlar en inkommande check från ett dimensionellt pass till ett livslängdsbeslut.
- Lossning: märken har flyttats mellan brickan och mutterytan, eller vridmomentet faller under det specificerade intervallet.
- Väteförsprödning: ren fraktur utan halsning, ofta på en pläterad härdad skruv inom 24 till 72 timmar efter installation eller plätering.
- Trötthet: strandmärken på frakturytan, med början från en trådrot eller ett ytskåra.
- Överbelastning: synlig inskärning och kopp-och-kon fraktur på en seg stålbult.
- Korrosion: röd rost, vit zinkkorrosion, gropbildning eller sprickangrepp under huvudet.
- Gängavisolering: deformerade gängflanker, utsmetad metall eller en mutter som stannar innan den sätts.
Vid ett omtvistat fel på fästelementet är brottytan det mest värdefulla beviset på plats. Klipp ett prov, skydda brottytan och behåll den felaktiga delen för laboratorieanalys.
Inspektionsskillnader beroende på typ av fästelement
Varje kategori av fästelement behöver olika inspektionsprioriteringar: zinkbeläggning för kolstål, kvalitetsidentitet för rostfritt stål, installationsbevis för ankare och skärgeometri för cementskruvar.
Kolstål och belagda skruvar
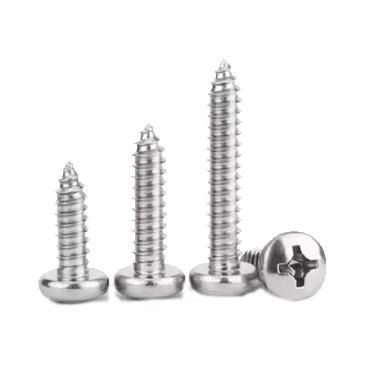
Kolstålskruvar med betygen 4,8 och 8,8 dominerar gips-, trä- och lätta stålanslutningar. Inspektera zinkbeläggningen först. Matt, ojämn eller flagnande zink indikerar vanligtvis tunn plätering eller dålig förbehandling. På härdade fästelement över 1000 MPa, kontrollera om det finns sprucken plätering nära huvudet, ett vanligt varningstecken för fördröjd väteskada. Verifiera hårdheten på två prover från olika positioner i partiet.
Rostfria skruvar: SUS304 och SUS410
Rostfria skruvar kräver kvalitetskontroll först. Austenitic SUS304 är svagt magnetisk och mjukare; martensitic SUS410 är magnetisk och kan härdas för borrning i metall. En magnet är en snabb sorteringsmetod men inte ett komplett materialtest. När betygsintyget och magneten inte överensstämmer, avvisa partiet och begär en positiv materialidentifieringsrapport från leverantören.
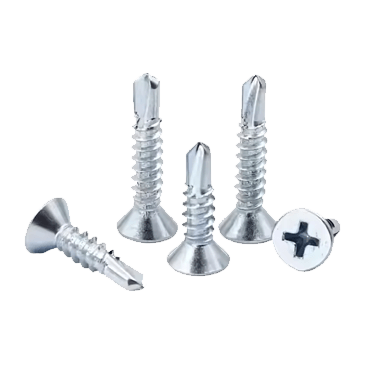
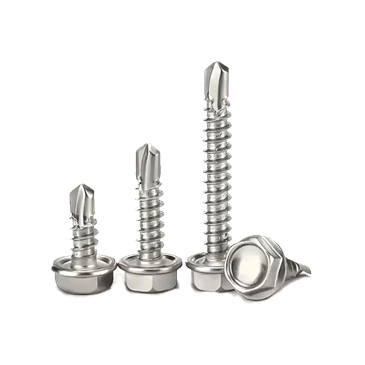
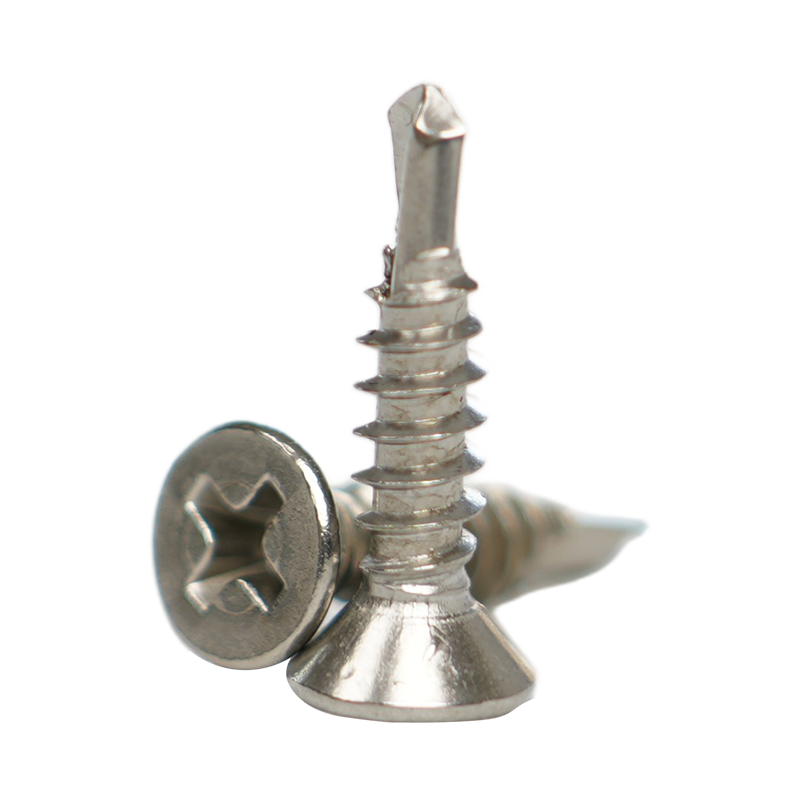 SUS410 Försänkta självborrande skruvar med värmebehandling Dessa härdade SUS410 självborrande skruvar med platt huvud är lämpliga för stålkonstruktioner och gardinväggar. Deras magnetiska martensitiska kvalitet är idealisk när den omgivande texten diskuterar verifiering av rostfria stålkvaliteter med magnetism innan en sats accepteras. Visa produkt →
Expansionsankare och kilankare
Ankarinspektion bör fokusera på installationsbevis. Kontrollera bultdiametern, matchningen av borrkronan, ingjutningsdjupet och vridmomentet innan du släpper. Avvisa ett kilankare som har krossade gängor i expansionszonen, en saknad bricka eller synliga sprickor i hylsan.
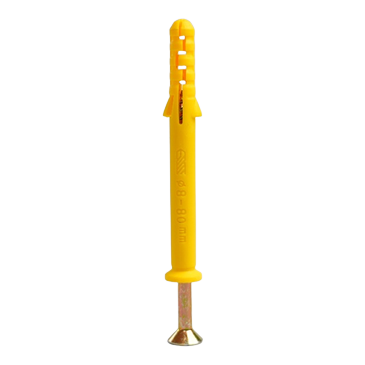
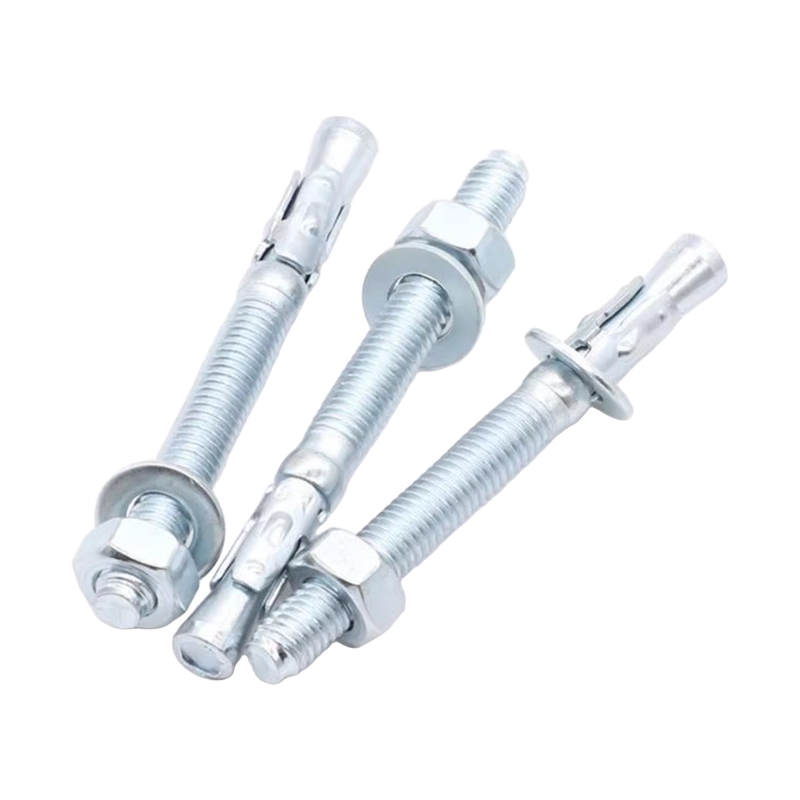 Expansionskilankare för vibrationsbeständig fixering Detta kilankare expanderar mot borrhålet när muttern dras åt, vilket gör det lämpligt för bilreparationsväggar och konstruktionsstöd. Det intilliggande stycket betonar kontroll av bultdiameter, inbäddningsdjup och vridmoment under ankarinspektion. Visa produkt →
Cementskruvar för betong
Cementskruvar skär gängor direkt i betong med en härdad kropp och utformade skärräfflor. De vanligaste felen är underdimensionerade pilothål och avskalad betong runt skruven. Inspektera skärflanken för spån, bekräfta borrdiametern mot skruvtillverkarens diagram och kassera skruvar med sprucken plätering eller en sliten spets.
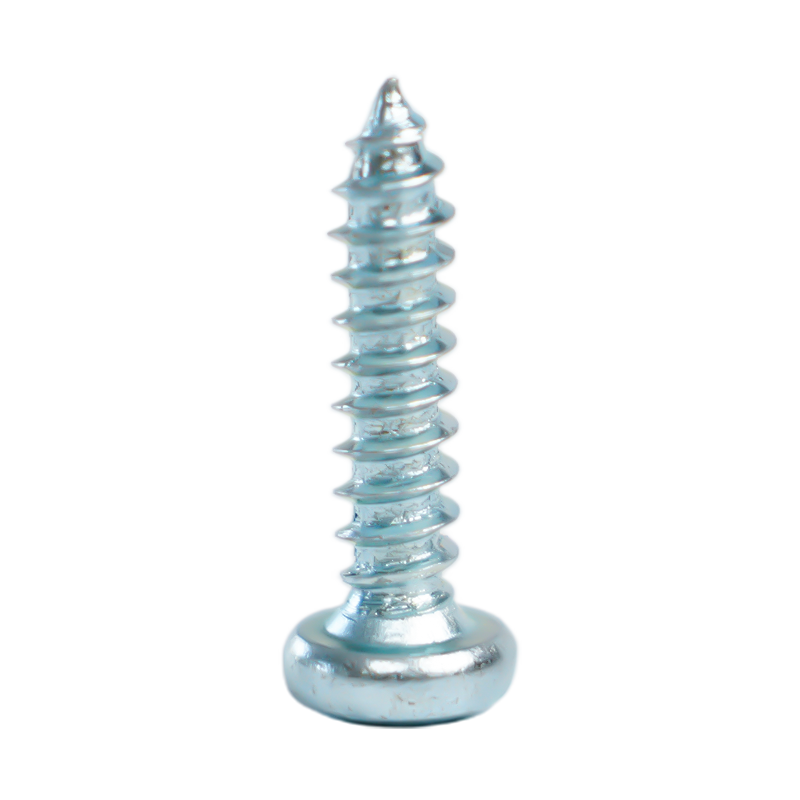
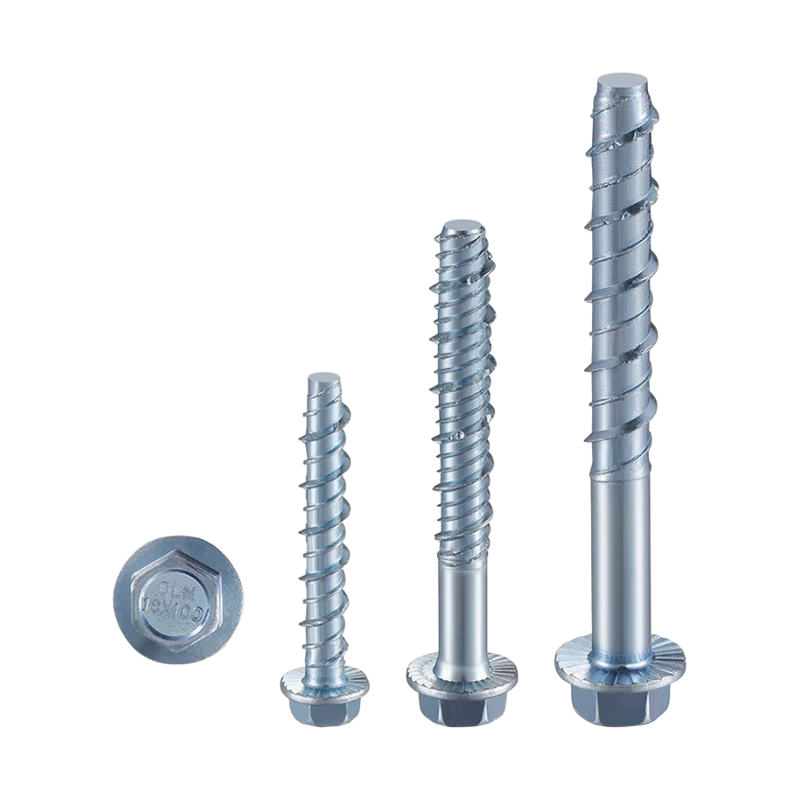 Självskärande betongskruvar för murverk och betong Dessa självgängande betongskruvar skär gängor direkt i hårda material, vilket minskar installationsstegen och passar konstruktion eller kraftanläggningar. Följande stycke belyser behovet av ett repeterbart protokoll för inspektion av inkommande parti, i linje med denna produkts placering. Visa produkt →
Bygg ett praktiskt inspektionsprotokoll i fem steg
Ett repeterbart protokoll är viktigare än någon enskild mätning. Denna sekvens fungerar för inkommande partier på 500 till 20 000 stycken.
- Definiera provstorleken innan partiet öppnas. Använd AQL 0,65 för säkerhetskritiska fästelement och AQL 1,5 för allmänna delar, med provtagning enligt ISO 2859-1.
- Verifiera spårbarheten först. Bekräfta partinumret, materialcertifikatet och beläggningscertifikatet och ta sedan prover från flera lådor, inte bara det översta lagret.
- Kör visuella kontroller med 5x förstoring för märkning, sprickor, korrosion och pläteringsdefekter.
- Utför dimensionella och mekaniska kontroller: bromsok för längd, ringmätare för gängstorlek, Rockwell för hårdhet, magnetisk mätare för beläggningstjocklek.
- Spela in resultat och besluta. Avvisa hela partiet för alla kritiska defekter; sätta delar som inte uppfyller kraven i karantän och returnera dem med en tydlig skriftlig rapport.
När ska man avvisa och returnera ett fästelement
Sätt avslagsgränser innan du öppnar lådan, inte efter oenighet med leverantören.
- Saknas eller oläsbar egenskapsklassmärkning på höghållfasta bultar.
- No-Go-mätaren passerar över två hela varv.
- Hårdhet utanför egenskapsklassintervallet på två eller flera prover.
- Beläggning av blåsor, fjällning eller synliga sprickor i basmetall.
- Blandat material, blandade huvudstilar eller blandade beläggningar i ett enda parti.
- Någon ledtråd till väte-inducerad sprickbildning på härdade delar.
Fästelement som misslyckas med visuell inspektion ska aldrig släppas. Omarbetning förstör vanligtvis pläteringen eller gängflankerna, och omarbetade fästelement misslyckas tidigare än nya.
Frågor om inspektion av fästelement som installatörer frågar mest
Hur ofta ska fästelement kontrolleras vid service?
Inspektera säkerhetskritiska fogar minst en gång per år och kontrollera allt som utsätts för vibrationer eller utomhusfukt var tredje månad. För spända skruvförband är återdragningskontroller mest värdefulla under den första tjänsteveckan eftersom avkoppling sker tidigt.
Vilka verktyg behövs för inkommande inspektion av fästelement?
En digital bromsok, gängstigningsmätare, Go/No-Go ringmätare, Rockwell hårdhetstestare, magnetisk beläggningsmätare, momentnyckel och en 5x förstoringsglas täcker nästan alla inkommande partier. Kalibrera verktyg för längd och vridmoment till spårbara standarder en gång per år.
Kan bultar återanvändas efter inspektion?
Återanvänd inte bultar som visar korrosion, gängskador eller någon plastisk deformation. Höghållfasta bultar över 10,9 bör inte återanvändas alls om inte utmattningsbelastningen är mycket låg och gängans kondition bekräftas med en No-Go-mätare.
Räcker det med en magnet för att inspektera fästelement i rostfritt stål?
En magnet är ett snabbsorteringstest, inte ett fullständigt materialtest. Den kan separera austenitisk SUS304 från martensitisk SUS410 i de flesta fall, men den kan inte upptäcka fel kemi inom samma klass. Använd en positiv materialidentifieringsspektrometer när säkerheten beror på graden.